


导航
 2026-4-18
化工行业生产流程复杂严苛,介质多具腐蚀性、易燃易爆特性,且对温度控制精度、水质洁净度及环保合规性要求极高,传统开式冷却塔易结垢、耗水大、易污染工艺介质的痛点,严重影响生产安全与效率。闭式水循环冷却塔凭借密闭循环、防腐耐用、节能节水、准确控温的核心优势,适配化工全生产链条,成为化工企业规避安全风险、降低运营成本、实现绿色合规生产的核心辅助设备,以下详细解析其在化工行业的核心应用与价值。
化工生产中,冷却系统的可靠性直接关联工艺稳定性与生产安全,闭式水循环冷却塔的密闭设计从根源上解决了传统冷却设备的行业痛点,适配各类化工工况,覆盖多个核心生产工段,兼顾实用性与合规性。
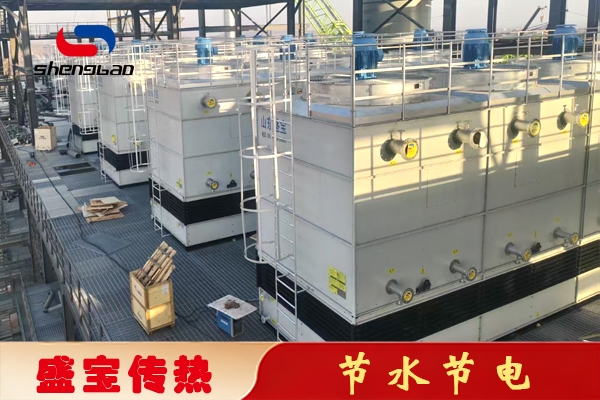
一、核心应用工段:适配化工全流程
作为化工生产的“冷却中枢”,闭式水循环冷却塔深度融入各关键工段,针对性解决不同工艺的冷却需求,保障生产连续稳定运行。
化学反应工段是化工生产的核心,各类放热反应需准确控温,否则易产生副产物、引发安全事故。闭式水循环冷却塔为反应釜、反应器提供恒温冷却,控温精度可达±0.5℃,密闭系统杜绝冷却水质污染工艺介质,同时适配腐蚀性反应环境,塔体采用乙烯基酯树脂玻璃钢材质,换热盘管根据介质特性选用钛合金或316L不锈钢,有效抵御酸碱介质腐蚀,避免设备泄漏风险。
精馏与分离工段中,闭式冷却塔承担精馏塔顶部高温蒸汽的冷凝任务,有效回收余热的同时,减少有机溶剂挥发损失,提升分离纯度与效率。其密闭特性可防止挥发性介质与空气接触发生氧化反应,也避免了介质泄漏造成的环保污染与安全隐患,契合《工业循环冷却水节水与污染防控技术指南》的环保要求。
流体输送与压缩工段,压缩机润滑油、泵体夹套水的稳定冷却,直接影响设备使用寿命。闭式水循环冷却塔可有效控制冷却水温,防止设备过热磨损,同时其水质可控的优势,避免管道结垢堵塞,减少设备运维成本,解决传统冷却系统能效衰减、冗余过大的问题,提升系统运行效率。
余热回收工段,闭式冷却塔可回收工艺生产中的余热,用于预热原料、车间供暖等,实现能源梯级利用,助力化工企业降低能耗、践行“双碳”战略,同时契合GB 30252-2024《闭式冷却塔能效限定值及能效等级》的强制要求,提升企业能效合规性。
二、化工行业专属优势:解决行业核心痛点
相较于传统冷却设备,闭式水循环冷却塔针对化工行业特性优化设计,凸显三大核心优势。一是防腐耐用,优良材质选用外,塔体内壁涂抹聚脲防腐涂层,风机、喷嘴等部件采用耐腐蚀材质,可长期适配含酸、碱、盐等腐蚀性介质的工况,延长设备使用寿命。二是环保合规,漂水率低于0.01%,无明显白雾,噪音控制在56分贝以下,满足工业企业厂界环境噪声与无组织排放要求,轻松通过环保验收。三是节能节水,密闭循环减少水资源损耗,比传统开式冷却塔节水60%以上,同时优化换热设计,降低风机、水泵能耗,破解化工行业高耗水、高能耗难题。
此外,闭式水循环冷却塔可根据化工企业的工艺需求,定制模块化设计、智能运维系统,实现水位自动监控、低水位报警停机等功能,减少人工巡检成本,同时具备与化工企业制造执行系统(MES)联动的能力,进一步提升生产智能化水平。
综上,闭式水循环冷却塔匹配化工行业各核心工段需求,既解决了传统冷却设备的腐蚀、污染、高耗等痛点,又助力企业实现安全生产、环保合规与节能降耗的多重目标。如需根据具体化工工艺(如化肥、炼化、精细化工等)定制专属冷却方案,可随时咨询,为您提供适配、合规的设备解决方案,助力化工企业高质量发展。

扫一扫,加微信


 首页
 产品
 电话